Мова
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
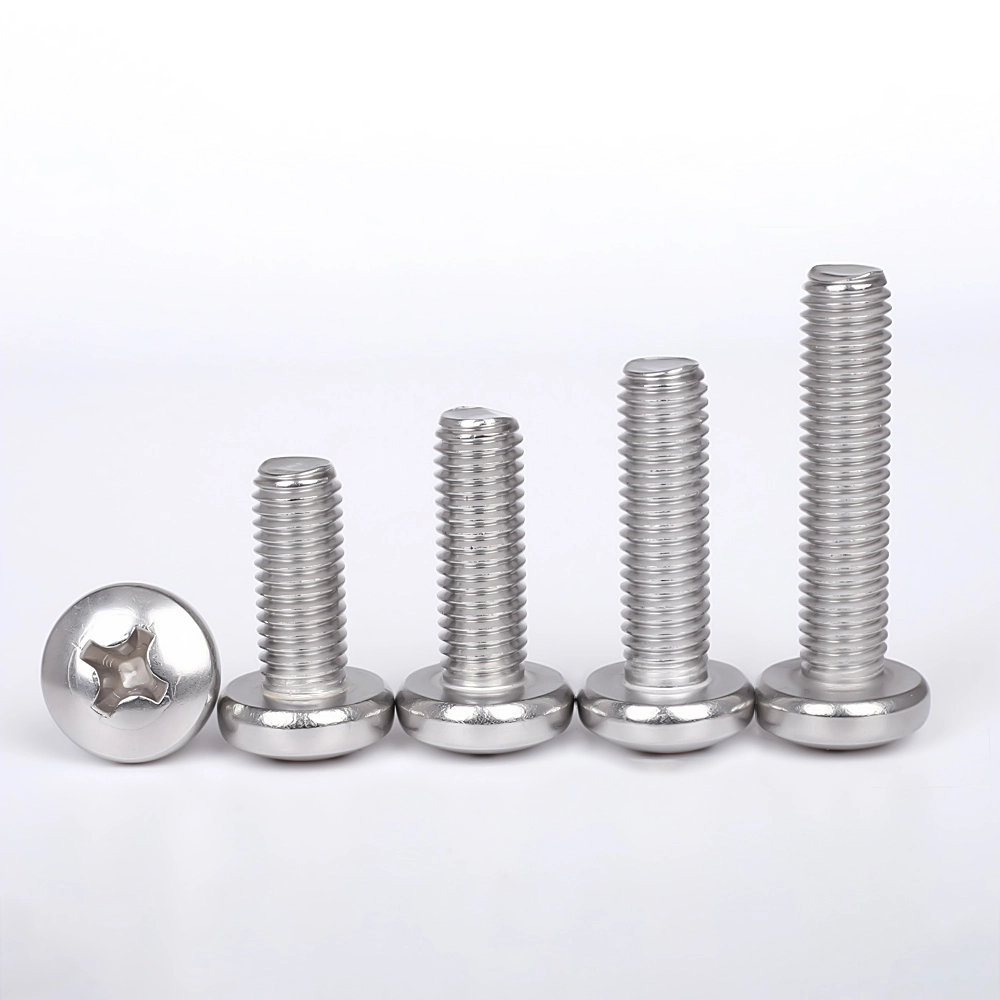
Чи можуть збої в автоматизованому складанні бути пов’язані з варіаціями партії машинних гвинтів із хрестоподібною головкою GB818?
2026-09-11
Покупці OEM-виробників електроніки та дистриб’ютори промислових кріпильних виробів часто перевіряють якість машинних гвинтів шляхом перевірки зразків вручну. Відібрані вручну зразки прототипів проходять перевірку розмірів і ручне тестування викруткою. Кілька незначних відхилень на рівні партії залишаються непомітними під час ручного відбору зразків і виявляються лише після того, як деталі подаються на високошвидкісні автоматизовані складальні лінії, викликаючи незаплановані зупинки лінії та додаткові витрати на повторну роботу.
Чотири відхилення, пов’язані зі складальним конвеєром, які рідко висвітлюються в стандартних таблицях даних:
- Зсув профілю поперечного заглиблення, що спричиняє періодичний викид наконечника під дією виробничого крутного моменту
- Зношення різьбонакатного інструменту призводить до нерівномірної посадки різьби на великих партіях виробництва
- Розкид товщини поверхневого покриття, що змінює значення тертя для станцій із керуванням крутним моментом
- Відокремлені теплові числа сировини роблять сертифікати прототипів недійсними для відвантажених партій
Постійність геометрії поперечних виїмок для високошвидкісного автоматичного водіння
Тестування зразків вручну допускає незначні дефекти форми поперечних виїмок. Роботизовані монтажні інструменти застосовують фіксовані профілі крутного моменту та часу; малий дрейф розмірів заглиблення змінює поверхню контакту долота. Навіть гвинти, які проходять статичну візуальну перевірку, спричиняють часті викиди, знос насадок і бракування вузлів на виробничих лініях.
- Періодичне сканування оптичного профілю геометрії хрестоподібного заглиблення протягом кожної виробничої кампанії
- Змодельоване випробування циклу крутного моменту автоматичного складання з використанням зазначених клієнтом типів наконечників
Wanluo Hardware виконує вибіркові перевірки профілю виїмок, крім простого зовнішнього вигляду, фільтруючи партії, схильні до ризику роботизованої збірки, перед пакуванням для експортних замовлень.
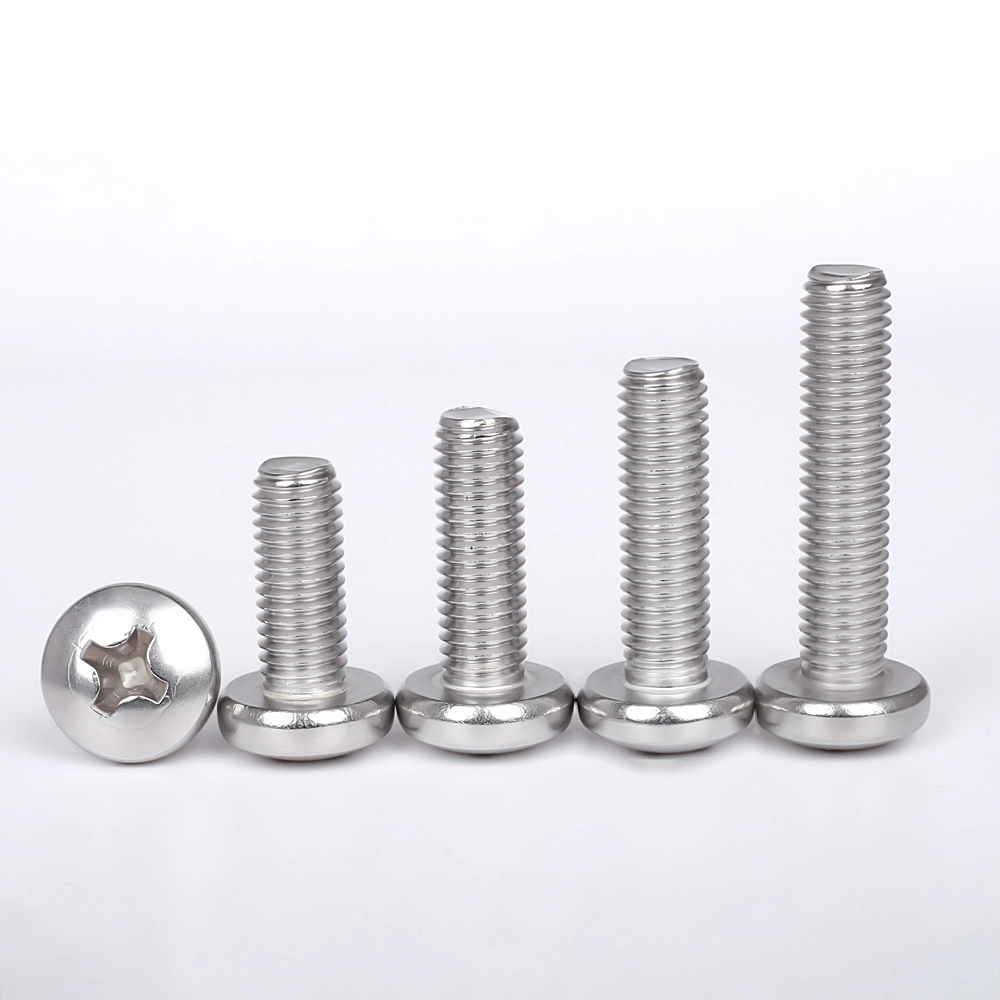
Стабільність посадки різьби під час прогресування зношування інструменту масового виробництва
Прототип гвинтів виготовляється з абсолютно новими різьбонакатними матрицями. Після мільйонів циклів частин поверхні матриці поступово деградують. Окремі розміри шурупів можуть залишатися в межах допусків креслення, але кумулятивні зміни профілю створюють коливання поведінки зачеплення різьби.
Таке незначне відхилення нічого не виявляє під час ручних випробувань з одним гвинтом, але призводить до спорадичних перехресних різьб або жорсткого сполучення під час безперервної подачі в різьбові отвори корпусу на автоматизованих пристосуваннях.
- Впровадження порогових значень ініціювання обсягу виробництва для повторного кондиціювання різьбових вальців
- GO‑NO‑GO вибірка калібру в поєднанні з частковою перевіркою профілю різьби за зміну
Розкид товщини покриття змінює продуктивність крутного моменту
Багато покупців вказують лише тип покриття, не визначаючи допустимі варіації товщини. Нерівномірність цинку або шару пасивації змінює коефіцієнт поверхневого тертя. На складальних станціях із блокуванням крутного моменту однаковий запрограмований крутний момент дає дуже різну фактичну силу затиску.
Деякі партії закінчуються недостатньо затиснутими та схильні до вібраційного ослаблення під час експлуатації; інші створюють ризик зачистки різьблення під час затягування, керованого роботом, навіть якщо кожен гвинт візуально виглядає рівномірним.
- Багатоточкове вимірювання товщини покриття, що охоплює корені різьблення та перехідні зони головки до хвостовика
- Перевірка стенду за крутним моментом, що представляє параметри складальної станції реального виробництва
Відстеження партії нагрівання сировини, що відокремлює докази зразків від масових товарів
Загальні звіти про випробування матеріалів із партій прототипів не можуть відображати поставки масового виробництва для промислових аудитів OEM. Деякі постачальники кріпильних елементів повторно використовують старі документи MTR зразків партії для подальших виробничих циклів без перехресних посилань на фактичні показники тепла сталі.
Для проектів електроніки та приладів, які підлягають правилам відстеження компонентів, ця невідповідність документації може заблокувати прийняття вхідних товарів із забезпечення якості незалежно від механічних характеристик фізичних гвинтів.
- Прив’яжіть коди партій готової продукції безпосередньо до відповідних номерів партій сталеливарного заводу
- Видавати англомовні звіти про матеріали для конкретного проекту замість розповсюдження недатованих сертифікатів прототипів
Стислий контрольний список технічних статей для автоматизованих ліній закупівлі кріпильних елементів
- Додайте геометрію хрестоподібної виїмки та вимоги до змодельованого роботизованого крутного моменту в специфікаціях замовлення
- Визначте тригери обслуговування різьбонакатної матриці та правила вибірки перевірки потоків у змішаному режимі
- Укажіть допустимий діапазон товщини покриття та перевірку натягу крутного моменту для складальних станцій із керуванням крутним моментом
- Забезпечити дотримання документації, пов’язаної з тепловою партією; відмовитися від повторного використання окремих звітів із зразками матеріалу прототипу
Схожі новини
- Що робить Т-подібний болт з нержавіючої сталі надійним вибором для сучасного кріплення?
- Як комбінований гвинт із внутрішнім шестигранником покращує ефективність кріплення?
- Які помилки під час закупівель призводять до невдач проекту з дроту з нержавіючої сталі?
- Чи ідеальні зразки поверхні маскують ризики польового проекту розширювального болта з конічним ковпачком?
- Що робить анкерний болт для бетону з шестигранним фланцем надійним для важкого будівництва?