Новини

Процес виготовлення болта

2026-06-16

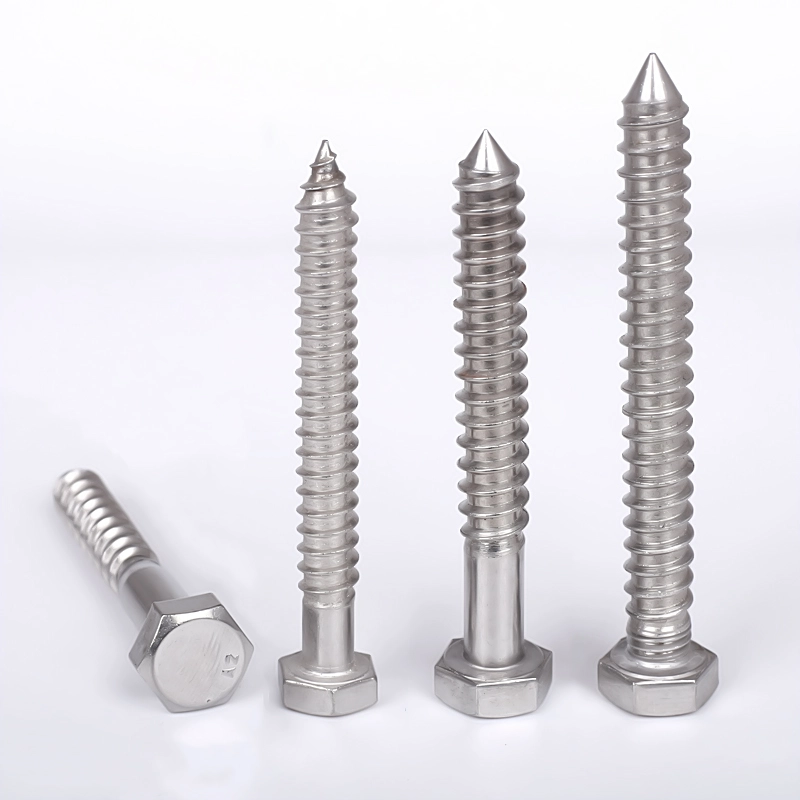
Болтиподіляються на звичайні болти з вуглецевої сталі, високоміцні болти (класи 8.8, 10.9 і 12.9) і болти з нержавіючої сталі. Хоча основні процеси виробництва в основному схожі, високоміцні болти вимагають додаткової термічної обробки, тоді як болти з нержавіючої сталі піддаються травленню та пасивації. 

I. Вхідна перевірка сировини

Сировина: Катанка (сталь у рулонах); класи матеріалів включають нержавіючу сталь Q235, 45#, 40Cr, 35CrMo та 304/316.

Візуальний огляд: перевірте на наявність тріщин, іржі або розшарування поверхні.

Фізико-хімічні випробування: спектральний аналіз матеріалу, міцність на розрив і твердість.

Перевірка розмірів: переконайтеся, що діаметр дроту відповідає специфікаціям заготовки болта.


II. Волочіння дроту (холодне волочіння)

Початковий діаметр дротяної катанки є завищеним, тому його необхідно зменшити до стандартного діаметра заготовки.

Травлення: занурення в соляну кислоту для видалення поверхневого окалини та іржі.

Нейтралізація, промивання водою та фосфатування: утворення мастильної фосфатної плівки на поверхні.

Омилення: нанесення мастильного порошку для зменшення зносу штампів холодної висадки.

Холодне волочіння: кілька проходів волочіння для зменшення діаметра дроту до цільового розміру обробки.

Намотування: дріт намотується в котушки, готові до холодної висадки.


III. Холодна висадка (основний процес: формування заготовки головки болта та хвостовика за одну операцію)

Використовує багатостанційну машину холодної висадки; формування відбувається шляхом екструзії при кімнатній температурі (без нагрівання).

Подача та різання: запас дроту обрізається до необхідної загальної довжини болта.

Перший удар (перед заголовком): початкове видавлювання для формування форми голови.

Другий пуансон (фінішний заголовок): формує шестигранну головку, круглу головку або круглу головку; одночасно зменшує діаметр хвостовика і формує фаску.

Викид: створює заготовку болта з гладким хвостовиком (без різьби).

Контроль дефектів: перевірка головок на розтріскування, нецентральність головок, невідповідну довжину хвостовика та задирки.


IV. Накатування різьби (обробка різьби)

Відрізняється накочуванням різьблення (для високоточних, високоміцних болтів) проти накочуванням різьблення з плоскою матрицею (для стандартних болтів).

Завантаження заготовки, позиціонування та затискання.

Дві різьбонакатні матриці обертаються одна проти одної, щоб видавити стандартну зовнішню різьбу на хвостовик.

Перевірка калібру різьби (Go/No-Go): забезпечує точність посадки різьби.

Зняття задирок: Видалення задирок з країв різьби.


V. Термічна обробка (потрібна лише для високоміцнихболти, клас 4.8 і вище; опціонально для стандартних болтів Grade 4.8)

Призначення: підвищення міцності, твердості та міцності, досягнення... 8,8/10,9/12,9 класів міцності

1. Загартування

Нагрівання в сітчасто-стрічковій печі до 800–900°C з подальшим швидким охолодженням масла для підвищення твердості.

2. Загартовування

Повторно нагрівають і витримують при середній температурі, щоб зняти внутрішні напруги гарту та запобігти крихкому руйнуванню.

3. Охолодження та розрядка

Перевірка твердості та мікроструктури після термообробки; невідповідні частини переробляються.


VI. Обробка поверхні (захист від корозії/іржі; процес вибрано на основі вимог)

1. Електроцинкування (стандартні болти)

Знежирення → Травлення → Активація → Оцинкування → Пасивація (блакитно-біла, райдужна, чорна) → Герметизація

Переваги: ​​низька вартість; Недоліки: Схильність до водневої крихкості при високих температурах; електрооцинковка заборонена для високоміцних болтів 10,9/12,9.

2. Гаряче цинкування (енергетика та надміцні зовнішні болти)

Травлення та флюсування → Високотемпературне занурення цинку; товсте покриття, відмінна стійкість до корозії; різьби вимагають очищення після обробки.

3. Dacromet / Geomet (для високоміцних болтів)

Відсутність водневої крихкості; вища стійкість до іржі в порівнянні з оцинковкою; стійкість до сольових бризок; основний вибір для нових енергетичних і автомобільних високоміцних компонентів.

4. Почорніння / вороніння (недорогі болти для внутрішніх приміщень)

Лужне окислення; лише короткочасний захист від іржі; відсутність шару покриття.

5. Особливості нержавіючої сталі: травлення та пасивація

Видаляє технологічний накип/оксиди; підвищує стійкість нержавіючої сталі до корозії.


VII. Повна перевірка та сортування

Візуальний огляд (100%): Тріщини, вм'ятини, задирки, відшарування покриття.

Перевірка розмірів: загальна довжина, шестигранна ширина по плоскостях, товщина, зовнішній діаметр різьби.

Вибіркові механічні перевірки: міцність на розрив, межа текучості, твердість, випробування крутного моменту.

Оптична сортувальна машина: автоматичне сортування для видалення дефектних частин.

VIII. Водневе запікання (обов’язкове для оцинкованих високоміцних болтів)

Випікається при 200–230°C протягом 2–4 годин протягом 24 годин після покриття, щоб усунути водневу крихкість і запобігти руйнуванню, спричиненому напругою.


IX. Упаковка та складування

Упаковка за специфікацією та сортом; маркування (специфікація, міцність, матеріал, номер партії). Вологозахисна упаковка; складування та відвантаження.


Схожі новини
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності